

Schlauchboot-Hersteller müssen vor Produktionsbeginn mehrere Materialentscheidungen treffen. Das Gewebe für die Luftkammern muss den Druck halten, der Boden muss dem Kontakt mit rauen Oberflächen standhalten und geschweißte Verbindungen müssen bei wiederholtem Gebrauch stabil bleiben. Eine einheitliche Gewebeausführung für alle Bootsteile mag den Einkauf vereinfachen, bietet jedoch nicht immer das beste Gleichgewicht zwischen Gewicht, Festigkeit und Lebensdauer.
TPU-beschichtetes Nylon wird in der Schlauchbootproduktion häufig verwendet, da es eine gewebte Textilbasis mit einer flexiblen thermoplastischen Polyurethanschicht kombiniert. Das Textil bietet mechanische Unterstützung, während die TPU-Beschichtung zur Luftdichtheit beiträgt und es ermöglicht, das Material durch geeignete Heißsiegel- oder Hochfrequenzschweißverfahren zu verbinden.
Die Leistungsfähigkeit von TPU-beschichtetem Gewebe hängt jedoch von mehr als nur dem Polymer selbst ab. Die Konstruktion des Grundgewebes, der Denier-Wert, die Beschichtungsdicke, die Haftung, die Oberflächenbehandlung und die Schweißkompatibilität beeinflussen alle das Endprodukt. Hersteller, die Gewebe für Schlauchboote auswählen, müssen diese Faktoren entsprechend der Bootskonstruktion und den vorgesehenen Betriebsbedingungen bewerten.
Welche Gewebeanforderungen sollten Schlauchboot-Hersteller berücksichtigen?
Ein Schlauchboot ist verschiedenen mechanischen Belastungen ausgesetzt. Seine Luftkammern stehen unter Innendruck, der Boden kann mit Kies oder Steinen in Berührung kommen, und das Material wird bei Lagerung und Transport wiederholt gefaltet. Das Gewebe muss diesen Bedingungen standhalten, ohne das fertige Boot unnötig schwer oder schwer handhabbar zu machen.
Bevor einzelne Gewebequalitäten miteinander verglichen werden, sollten Hersteller die wichtigsten Leistungsanforderungen festlegen.
Luftdichtheit unter Arbeitsdruck
Lufterhaltung ist eine der grundlegenden Anforderungen an Schlauchbootgewebe. Das beschichtete Material muss den Luftaustritt durch seine Oberfläche begrenzen, während Nähte, Ventile und Verbindungspunkte zuverlässige Abdichtungen aufrechterhalten müssen.
Die Luftdichtheit eines fertigen Bootes wird nicht allein vom Gewebe bestimmt. Selbst ein Material mit geeigneten luftundurchlässigen Eigenschaften kann Teil eines Produkts sein, das Druck verliert, wenn die Schweißbedingungen inkonsistent sind oder das Nahtdesign ungeeignet ist.
Hersteller sollten daher das beschichtete Gewebe zusammen mit dem gesamten Montageprozess bewerten. Materialproben können auf Luftdurchlässigkeit getestet werden, während geschweißte Proben unter definierten Druckbedingungen auf Undichtigkeiten überprüft werden können.
Der Prüfdruck, die Haltezeit, die Temperatur und die Akzeptanzkriterien sollten die tatsächlichen Produktspezifikationen widerspiegeln und nicht einem angenommenen universellen Standard entsprechen.
Zugfestigkeit und Reißfestigkeit
Schlauchbootpaneele erfahren Zugspannung, wenn die Kammern aufgeblasen werden. Lasten können sich auch um Griffe, Befestigungspunkte, Sitzstützen und andere verstärkte Bereiche konzentrieren.
Das gewebte Grundgewebe spielt eine wichtige Rolle bei der Aufnahme dieser mechanischen Belastungen. Nylon wird häufig für Schlauchkonstruktionen verwendet, da es eine flexible Textilkonstruktion mit nützlichen Festigkeitseigenschaften bietet. Seine tatsächliche Leistung hängt von den Garn-Eigenschaften, der Webdichte, der Ausrüstung und der Beschichtungsstruktur ab.
Zugfestigkeit und Reißfestigkeit sollten separat bewertet werden. Der Zugtest misst die Kraft, die erforderlich ist, um eine Gewebeprobe zu zerreißen, während der Reißtest untersucht, wie sich ein Schnitt oder eine beschädigte Stelle unter Belastung ausbreiten kann.
Für Hersteller sind beide Ergebnisse wichtig. Ein Gewebe mit guter Zugfestigkeit muss möglicherweise weiter geprüft werden, wenn seine Reißfestigkeit für die beabsichtigte Anwendung unzureichend ist.
Abrieb- und Durchstoßfestigkeit
Die Unterseite eines Schlauchboots kann mit Sand, Kies, Flussufern, Bootsrampen und anderen rauen Oberflächen in Berührung kommen. Wiederholter Kontakt kann die äußere Beschichtung nach und nach beschädigen oder die textile Basis freilegen.
Abriebfestigkeit ist besonders relevant für Boote, die für flache Flüsse, Angelgebiete, Rettungseinsätze oder häufige Strandlandungen konzipiert sind. Auch die Durchstoßfestigkeit verdient Aufmerksamkeit, wenn scharfe Steine, Äste oder Ausrüstung den Rumpf berühren können.
Ein schwereres Grundgewebe kann für stark beanspruchte Bereiche in Betracht gezogen werden, doch der Denier-Wert allein legt die endgültige Abrieb- oder Durchstoßfestigkeit nicht fest. Beschichtungsdicke, Gewebedichte, Garnqualität und die gesamte Materialkonstruktion beeinflussen das Ergebnis ebenfalls.
Flexibilität beim Falten und Lagern
Schlauchboote werden zwischen den Einsätzen oft entlüftet und verpackt. Ihr Gewebe muss sich kompakten Falten biegen lassen, ohne vorzeitige Risse, Beschichtungsablösungen oder andere Schäden zu entwickeln.
Diese Anforderung kann übersehen werden, wenn sich die Materialauswahl ausschließlich auf die Festigkeit konzentriert. Eine sehr schwere Konstruktion bietet zwar nützliche mechanische Unterstützung, macht das fertige Boot jedoch schwerer zu falten und zu transportieren.
Hersteller sollten Flexibilität und Faltverhalten zusammen mit Zug- und Abriebsergebnissen bewerten. Wiederholte Falttests helfen dabei, festzustellen, ob die Beschichtung intakt bleibt, nachdem das Material über mehrere Zyklen hinweg komprimiert und gebogen wurde.
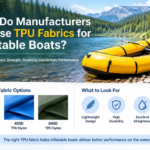
Wie unterscheiden sich 210D-, 420D- und 840D-TPU-beschichtete Nylongewebe?
Denier ist ein nützlicher Ausgangspunkt beim Vergleich von TPU-beschichteten Nylongeweben. Er gibt die lineare Masse des Garns an, sodass ein höherer Denier-Wert im Allgemeinen ein schwereres Garn bedeutet.
Für Schlauchboot-Hersteller stellen 210D-, 420D- und 840D-TPU-beschichtetes Nylon unterschiedliche Konstruktionsmöglichkeiten dar. Sie sollten jedoch nicht als feste Leistungsgrade betrachtet werden. Zwei Gewebe mit demselben Denier-Wert können unterschiedliche Zugfestigkeit, Reißfestigkeit, Beschichtungsgewicht, Dicke und Endgewicht aufweisen.
Der korrekte Vergleich sollte das vollständige technische Datenblatt sowie, wenn möglich, Testergebnisse von produktionsrepräsentativen Proben umfassen.
210D-TPU-beschichtetes Nylon für gewichtssensible Konstruktionen
XL TPU-beschichtetes 210D-Nylon ist eine mögliche Option für Schlauchprodukte, bei denen eine leichtere Textilkonstruktion wichtig ist.
Die Reduzierung des Gewebegewichts kann Herstellern helfen, die Gesamtmasse eines Schlauchboots zu kontrollieren, insbesondere wenn das Produkt für den tragbaren Einsatz konzipiert ist. Ein leichteres Material kann das Boot zudem einfacher zu handhaben machen, wenn es verpackt, transportiert und aufgebaut wird.
Bevor 210D-TPU-Nylon in einer Luftkammer oder einem anderen strukturellen Bauteil eingesetzt wird, sollten Hersteller dessen Zugfestigkeit, Reißfestigkeit, Beschichtungshaftung und Kompatibilität mit dem vorgesehenen Schweißverfahren prüfen.
Das Material sollte auch nach wiederholten Falt- und Aufblaszyklen getestet werden. Eine leichte Konstruktion ist nur dann sinnvoll, wenn sie die mechanischen und dichten Anforderungen des Endprodukts erfüllen kann.
420D-TPU-beschichtetes Nylon für allgemeine Schlauchkonstruktionen
XL TPU-beschichtetes 420D-Nylon bietet eine weitere Option, wenn Hersteller ein anderes Gleichgewicht zwischen Materialgewicht und Textilkonstruktion benötigen.
Es kann für Schlauchbootkammern, verstärkte Paneele oder andere Bereiche bewertet werden, in denen ein substantielleres Grundgewebe erforderlich ist. Seine Eignung hängt von der Gewebespezifikation, der Beschichtungsstruktur und den während des Betriebs erwarteten Belastungen ab.
Beispielsweise können Hersteller, die Freizeitschlauchboote produzieren, 210D- und 420D-Konstruktionen vergleichen, um festzustellen, ob das leichtere Material ihre Festigkeitsanforderungen erfüllt oder ob eine schwerere Option angemessener ist.
Die Entscheidung sollte auf gemessenen Leistungen basieren und nicht allein auf dem Denier-Wert. Gewebe-Gewicht, Dicke, Zugfestigkeit, Reißfestigkeit und Schweißergebnisse sollten alle berücksichtigt werden.
840D-TPU-beschichtetes Nylon für anspruchsvollere Anwendungen
XL TPU-beschichtetes 840D-Nylon ist eine schwerere Gewebeoption, die Hersteller für Bereiche in Betracht ziehen können, die stärkerem mechanischen Kontakt oder konzentrierten Belastungen ausgesetzt sind.
Der Bootsboden ist eine mögliche Anwendung, da er wiederholten Kontakt mit rauem Untergrund und Ausrüstung erfahren kann. Je nach Bootskonstruktion kann ein schwereres Gewebe auch für ausgewählte Verstärkungsbereiche in Betracht gezogen werden.
Die Verwendung von 840D-Nylon im gesamten Boot ist nicht zwangsläufig erforderlich. Sie kann das Gesamtgewicht des Materials erhöhen und die Faltbarkeit des Produkts beeinträchtigen. Ein ausgewogeneres Design kann in verschiedenen Bereichen unterschiedliche Gewebeaufbauten einsetzen.
Die endgültige Entscheidung sollte durch Abrieb-, Reiß-, Durchstoß- sowie Endproduktprüfungen untermauert werden.
Sollten Schläuche und Boden eines aufblasbaren Bootes unterschiedliche TPU-Gewebe verwenden?
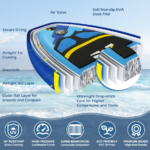
Die Luftkammern und der Boden eines aufblasbaren Bootes erfüllen unterschiedliche Funktionen. Daher sollten ihre Materialanforderungen während der Produktentwicklung separat bewertet werden.
Die Kammern gewährleisten Auftrieb und Form durch den internen Luftdruck. Der Boden bietet eine Oberfläche für Nutzer und Ausrüstung und kann stärkerem direkten Kontakt mit dem Untergrund oder dem Gewässer ausgesetzt sein.
Die Verwendung eines einzigen Gewebeaufbaus für beide Bereiche kann die Anzahl der eingesetzten Materialien reduzieren. Allerdings kann ein zonenspezifisches Materialdesign eine bessere Balance bieten, wenn das Boot innerhalb seiner Struktur unterschiedliche mechanische Anforderungen aufweist.
Gewebewahl für Schläuche von aufblasbaren Booten
Die Schläuche bilden die Hauptstruktur des aufblasbaren Bootes. Ihr Gewebe muss den Innendruck tragen, die Formstabilität gewährleisten und eine zuverlässige Luftdichtheit bieten.
Hersteller sollten besonders auf Zugfestigkeit, Beschichtungskontinuität, Nahtfestigkeit sowie das Verhalten des Materials an gekrümmten Paneelen und Schweißnähten achten.
Ein leichteres TPU-beschichtetes Nylon kann in Betracht gezogen werden, wenn die Reduzierung des Gesamtgewichts des Bootes Priorität hat. Eine schwerere Konstruktion kann angemessen sein, wenn das Design zusätzliche mechanische Unterstützung erfordert.
Bei der Entscheidung ist auch die Geometrie der Luftkammern zu berücksichtigen. Lange Nähte, gebogene Abschnitte, Endpaneele und Befestigungspunkte können unterschiedliche Fertigungsbedingungen mit sich bringen. Materialmuster sollten mit derselben Schweißausrüstung und denselben Parametern verarbeitet werden, die für die Serienproduktion vorgesehen sind.
Stoffauswahl für den Bootsboden
Der Boden ist häufig unterschiedlichen Belastungen ausgesetzt. Benutzer können darauf stehen, sitzen, Ausrüstung bewegen oder Angelgeräte ablegen. Beim Ein- und Aussteigen kann die Unterseite zudem über raue Oberflächen gleiten.
Aus diesen Gründen können Hersteller je nach Verwendungszweck und Produktdesign 420D- oder 840D-TPU-beschichtetes Nylon für Bodenkonstruktionen in Erwägung ziehen.
Eine beidseitig TPU-beschichtete Konstruktion kann ebenfalls in Betracht gezogen werden, wenn das Design eine Beschichtung auf beiden Stoffseiten erfordert. Ihre Eignung hängt von der erforderlichen Dichtmethode, der Verbindungsstruktur und der Oberflächenbelastung ab.
Der Boden sollte auf Abrieb-, Durchstoß- und Reißfestigkeit sowie Formstabilität geprüft werden. Wird er mit den aufblasbaren Schläuchen verbunden, muss zudem die Kompatibilität des Bodenmaterials mit dem Schlauchmaterial überprüft werden.
Verstärkung um Bereiche mit hoher Beanspruchung
Griffe, Sitzbefestigungen, Abschleppösen und andere Anbauteile können konzentrierte Lasten erzeugen. Diese Bereiche benötigen möglicherweise eine zusätzliche Verstärkung statt eines durchgehend schwereren Gewebes im gesamten Boot.
Hersteller sollten das Basismaterial, die Form der Verstärkung, die Verbindungsmethode und die Lastverteilung gemeinsam betrachten. Ein zu kleines Verstärkungspaneel kann die Spannung auf seine Kanten übertragen, während ein ungeeignetes Verfahren eine Schwachstelle erzeugen kann.
Prototypentests sind hilfreich, um diese Probleme vor der Massenproduktion zu identifizieren. Zugprüfungen und wiederholte Belastungstests helfen dabei zu bewerten, ob das Verstärkungsdesign die Kräfte wie vorgesehen verteilt.
Wie beeinflusst die TPU-Beschichtung die Herstellung von aufblasbaren Booten?
Die textile Basis bietet strukturelle Unterstützung, doch die TPU-Beschichtung ist ebenso wichtig für die Leistung luftdichter TPU-Gewebe.
Die Beschichtung trägt zur Luft- und Wasserbeständigkeit bei, während ihre Oberflächeneigenschaften das Verhalten des Gewebes beim Schweißen beeinflussen. Hersteller sollten daher die Beschichtungsformulierung, -dicke, Haftung und Oberflächenbeschaffenheit prüfen, bevor sie ein Material freigeben.
Beschichtungsdicke und -gleichmäßigkeit
Die Beschichtungsdicke beeinflusst das Gesamtgewicht des Materials, dessen Flexibilität und Barriereleistung. Eine dickere Beschichtung kann zusätzlichen Materialschutz bieten, ändert jedoch auch die Steifigkeit und das Verarbeitungsverhalten des Gewebes.
Gleichmäßigkeit ist wichtig, da lokale Abweichungen die Dichtleistung und Schweißkonsistenz beeinträchtigen können. Hersteller sollten vom Lieferanten entsprechende Spezifikationen zu Dicke und Gewicht anfordern und diese durch eine Wareneingangskontrolle bestätigen.
Eine visuelle Inspektion kann offensichtliche Beschichtungsfehler erkennen, ersetzt jedoch keine Messungen oder Leistungstests.
Haftung der Beschichtung an der textilen Basis
Die TPU-Schicht muss während Handhabung, Faltung und Gebrauch am gewebten Trägermaterial haften bleiben.
Schlechte Haftung kann zu Abblättern oder Ablösungen führen, insbesondere wenn das Gewebe wiederholtem Biegen oder mechanischer Belastung ausgesetzt ist. Hersteller sollten die Beschichtungshaftung mithilfe einer geeigneten Prüfmethode und definierten Akzeptanzkriterien bewerten.
Die Testergebnisse sollten zusammen mit Bewertungen zur Flexibilität und Alterung berücksichtigt werden. Ein Material, das bei einer ersten Inspektion gut abschneidet, kann sich nach Exposition gegenüber Hitze, Feuchtigkeit oder wiederholter Faltung anders verhalten.
Polyether-TPU für feuchte und nasse Umgebungen
Aufblasbare Boote werden häufig in Wassernähe eingesetzt, daher kann Beständigkeit gegen Feuchtigkeit und Hydrolyse für die Materialauswahl relevant sein.
Polyether-basiertes TPU wird oft für Anwendungen mit längerer Exposition in feuchten oder nassen Bedingungen in Betracht gezogen, da seine Chemie im Allgemeinen eine bessere Hydrolysebeständigkeit bietet als Polyester-basiertes TPU.
Die Leistung des fertigen Gewebes hängt jedoch auch von der spezifischen Formulierung, Beschichtungskonstruktion und Verarbeitungsbedingungen ab. Hersteller sollten unterstützende technische Daten anfordern und Alterungstests durchführen, die die beabsichtigte Einsatzumgebung widerspiegeln.
Für Boote, die in Süßwasser, Küstenregionen oder unter feuchten Lagerbedingungen eingesetzt werden, sollte die erwartete Exposition klar definiert sein, bevor die TPU-Formulierung ausgewählt wird.
Welches Schweißverfahren sollten Hersteller in Betracht ziehen?
Das Gewebe und das Schweißverfahren müssen kompatibel sein. Ein Material, das in Labortests gut abschneidet, kann dennoch Produktionsprobleme verursachen, wenn seine Beschichtung nicht konsistent auf die gewählte Verbindungsmethode reagiert.
TPU-beschichtete Gewebe können mit geeigneten Heißsiegel- oder Hochfrequenzschweißgeräten verarbeitet werden. Die passende Methode hängt von der TPU-Formulierung, Beschichtungskonstruktion, Gewebedicke und Produktdesign ab.
Hochfrequenzschweißen
Beim Hochfrequenzschweißen wird elektromagnetische Energie genutzt, um innerhalb kompatibler thermoplastischer Materialien Wärme zu erzeugen. Es wird häufig zum Verbinden von TPU-beschichteten Geweben in aufblasbaren Produkten eingesetzt.
Das Verfahren kann kontinuierliche Nähte erzeugen, wenn Material, Elektrodendesign, Druck und Schweißparameter optimal aufeinander abgestimmt sind.
Hersteller sollten die tatsächliche Gewebe-Kombination testen, anstatt anzunehmen, dass alle TPU-beschichteten Materialien sich identisch verhalten. Faktoren wie Beschichtungsdicke, Oberflächenbeschaffenheit und Anzahl der Gewebeschichten können das Schweißfenster beeinflussen.
Heißsiegeln
Beim Heißsiegeln werden kontrollierte Temperatur und Druck verwendet, um kompatible thermoplastische Oberflächen zu verbinden. Es kann für bestimmte TPU-Gewebe-Konstruktionen und Produktdesigns geeignet sein.
Das Verarbeitungsfenster muss durch Versuche festgelegt werden. Zu wenig Hitze oder Druck kann zu schwachen Verbindungen führen, während zu viel Hitze die Beschichtung beschädigen oder die textile Basis beeinträchtigen kann.
Ein Produktionstest sollte das Nahtbild, die Abziehfestigkeit, Undichtigkeiten und die Konsistenz über wiederholte Proben hinweg untersuchen.
Prüfung geschweißter Nähte
Die Nahtleistung ist ein entscheidender Bestandteil der Qualitätskontrolle bei aufblasbaren Booten. Hersteller sollten sich nicht nur auf die Sichtprüfung verlassen.
Nützliche Kontrollen können Folgendes umfassen:
- Abziehfestigkeitstests zur Bewertung der Resistenz gegen Ablösung.
- Nahtzugtests zur Beurteilung der Verbindungsfestigkeit unter Belastung.
- Luftleckageprüfungen unter definiertem Druck und Haltezeit.
- Inspektion auf unvollständige Verbindungen, Falten, Verunreinigungen oder lokale Beschichtungsschäden.
- Wiederholte Aufblas- und Entlüftungstests an repräsentativen Baugruppen.
Die Akzeptanzkriterien sollten gemäß den Designanforderungen des Produkts und geltenden Prüfnormen festgelegt werden.
Welche Tests sollten vor der Massenproduktion abgeschlossen werden?
Die Materialfreigabe sollte mehr umfassen als nur die Überprüfung des technischen Datenblatts des Lieferanten. Hersteller müssen bestätigen, dass das Gewebe in ihrem eigenen Produktionsprozess funktioniert und im fertigen Boot wie erwartet leistet.
Ein praktischer Validierungsprozess kann mehrere Phasen umfassen.
Eingangskontrolle des Stoffes
Jede eingehende Charge sollte anhand der genehmigten Materialspezifikation geprüft werden. Relevante Kriterien können Gewicht, Dicke, Breite, Oberflächenbeschaffenheit, Gleichmäßigkeit der Beschichtung und Aussehen des Gewebes sein.
Wo erforderlich, können Muster aufbewahrt werden, um sie mit späteren Lieferungen zu vergleichen. Dies hilft Herstellern, Änderungen zwischen Chargen zu erkennen, bevor sie die Produktion beeinträchtigen.
Mechanische Leistungstests
Zugfestigkeit, Reißfestigkeit und Abriebfestigkeit sollten entsprechend dem vorgesehenen Verwendungszweck bewertet werden.
Auch die Durchstoßfestigkeit kann für Produkte relevant sein, die in felsigen oder schuttbeladenen Umgebungen eingesetzt werden sollen. Die Prüfmethode sollte das tatsächliche Risiko so genau wie praktisch möglich abbilden.
Luftdichtheit und Nahtvalidierung
Die Luftdurchlässigkeit auf Stoffebene und das Leckageverhalten fertiger Nähte sind unterschiedliche Prüfungen. Beide können bei der Bewertung eines Materialsystems für Schlauchboote erforderlich sein.
Hersteller sollten zunächst geschweißte Proben testen und anschließend repräsentative Bootsbaugruppen validieren. Die Tests sollten definierte Druckniveaus, Umgebungsbedingungen und Inspektionszeiträume verwenden, damit die Ergebnisse zwischen Materialchargen verglichen werden können.
Falten und Umweltalterung
Wiederholtes Falten kann Belastungen an der Grenzfläche zwischen Beschichtung und Textil verursachen. Hersteller führen daher Falprüfungen durch, gefolgt von Sichtkontrollen, Haftungsprüfungen und Luftdichtheitsbewertungen.
Für Produkte, die Feuchtigkeit und wechselnden Temperaturen ausgesetzt sind, können Umweltalterungstests zusätzliche Informationen liefern. Hydrolysebeständigkeit, Zustand der Beschichtung und behaltene mechanische Eigenschaften sollten gemeinsam betrachtet werden.
Keine einzelne Prüfung kann alle Einsatzbedingungen abdecken. Ein geeigneter Validierungsplan sollte sich nach dem Zielmarkt des Bootes, der Betriebsumgebung und der erwarteten Nutzungshäufigkeit richten.
Wie können Hersteller mit einem TPU-Gewebe-Lieferanten zusammenarbeiten?
Die Materialauswahl ist effizienter, wenn der Gewebelieferant das Endprodukt versteht, statt nur eine Anfrage nach einem bestimmten Denier zu erhalten.
Hersteller sollten grundlegende Projektinformationen teilen, darunter Bootstyp, Komponentenstruktur, angestrebtes Gewebegewicht, erforderliche Dicke, erwarteter Arbeitsdruck, Fügeverfahren und Betriebsumgebung.
Der Lieferant kann dann potenzielle Konstruktionen zur Musterbewertung empfehlen. Beispielsweise bieten XL TPU-beschichtetes 210D-Nylon, XL TPU-beschichtetes 420D-Nylon und XL TPU-beschichtetes 840D-Nylon verschiedene Materialoptionen zum Vergleich an.
Für Projekte, die zusätzliche Flexibilität in der Konstruktion erfordern, kann auch doppelseitig TPU-beschichtetes Nylon geprüft werden. Die endgültige Spezifikation sollte durch Musterbearbeitung und Fertigprodukttests bestätigt werden.
Ein zuverlässiger Materiallieferprozess sollte auch Batch-Konsistenz, technische Dokumentation, Produktionsrückverfolgbarkeit und Kommunikation bei Änderungen der Materialspezifikation berücksichtigen.
Xianglong Polymer Fabric liefert TPU-beschichtete Gewebeoptionen für Schlauchboote, darunter 210D-, 420D- und 840D-Nylonkonstruktionen. Hersteller können diese Optionen vor Bestätigung einer Produktionsspezifikation entsprechend ihrer Bootsstruktur und Verarbeitungsanforderungen vergleichen.
Abschließende Überlegungen zur Auswahl von Geweben für Schlauchboote
Die Auswahl von Geweben für Schlauchboote geht über die Wahl eines hochdenierten Nylons oder einer dickeren TPU-Beschichtung hinaus. Hersteller müssen die Funktion jeder Bootskomponente, die erwarteten mechanischen Belastungen, Anforderungen an die Luftdichtheit, Schweißkompatibilität sowie die Bedingungen berücksichtigen, unter denen das fertige Produkt verwendet wird.
Eine leichtere Konstruktion kann für gewichtsrelevante Bereiche geeignet sein, während ein schwereres Gewebe für Böden oder Verstärkungsbereiche mit höherem Verschleiß erwägenswert sein kann. Polyether-TPU kann für Anwendungen mit längerer Feuchtigkeitsbelastung in Betracht gezogen werden, sofern die spezifische Materialkonstruktion die erforderlichen Tests besteht.
Der praktikabelste Ansatz besteht darin, vollständige Gewebespezifikationen zu vergleichen, Produktionsmuster zu bearbeiten und die fertige Struktur vor der Massenproduktion zu validieren. Indem das Material an die tatsächlichen Anforderungen jeder Komponente angepasst wird, können Hersteller von Schlauchbooten Produkte mit einer ausgewogeneren Kombination aus Gewicht, Flexibilität, Dichtungsleistung und Haltbarkeit entwickeln.