



Cada bote o tabla de paddle inflable que regresa del campo con una fuga lenta se remonta a la misma causa raíz: la tela era lo suficientemente hermética para pasar una prueba en banco, pero no lo suficientemente hermética como para resistir una temporada de sol, sal y ciclos repetidos de presión. Hemos analizado suficientes muestras post mortem de constructores de botes y tablas como para saber que “impermeable” y “hermético” se tratan como intercambiables en una hoja de especificaciones, y esa suposición es donde comienza la mayoría de estos fallos.
Esto es lo que evaluamos cuando un cliente nos pide especificaciones tela TPU hermética para un nuevo tubo de bote, cámara de tabla de paddle o inflable de grado rescate — y lo que preguntaríamos a cualquier proveedor antes de comprometernos con un pedido a granel, incluido el nuestro.
La hermeticidad es una propiedad diferente a la impermeabilidad
Una tela impermeable impide que el agua líquida pase a través de ella. Las moléculas de aire son varias órdenes de magnitud más pequeñas que una gota de agua, por lo que un revestimiento que bloquea el agua aún puede permitir que el aire se difunda lentamente a través de la película, las costuras o microporos invisibles a simple vista. Para un suelo de tienda o una capa contra la lluvia, solo la impermeabilidad cumple con el trabajo. Para un tubo de bote, una cámara de tabla o un compartimento de balsa salvavidas, la tela mantiene la presión interna durante semanas o meses mientras se flexiona, se pliega y se carga — y una tela que resiste una prueba hidrostática aún puede perder aire a nivel molecular.
Esa brecha es la razón por la que especificamos la tasa de retención de aire como una prueba independiente, separada de cualquier clasificación de impermeabilidad, y por qué la tela TPU hermética se ha convertido en el estándar contra el cual se comparan otros materiales recubiertos en equipos marinos. Si una hoja de especificaciones menciona “impermeable” y nada más, esa es la primera pregunta que debemos plantear.
Las propiedades que realmente determinan si una tela retiene el aire
Seis propiedades determinan si una tela recubierta con TPU sobrevive a una vida útil real en el agua, y ninguna de ellas puede evaluarse por sí sola:
- Tasa de retención de aire — pérdida de presión en un intervalo fijo, generalmente medida a las 24 y 72 horas bajo condiciones estándar.
- Resistencia a la tracción y al desgarro — resistencia a pinchazos causados por rocas, amarres de muelle y lanzamientos bruscos en la playa.
- Adhesión del recubrimiento (fuerza de pelado) — qué tan firmemente se adhiere la película de TPU al hilo base. Una adhesión débil se manifiesta como deslaminación y formación de burbujas mucho antes de que la tela base se desgaste.
- Resistencia a la fatiga por flexión — capacidad del recubrimiento para soportar miles de ciclos de plegado y desplegado sin microgrietas, lo que es crucial en tablas plegables y botes enrollables.
- Resistencia a UV y sal — estabilidad del recubrimiento tras meses de exposición al sol y al agua salada. La fragilización por UV es la causa más común de fallas prematuras en cámaras que reportamos.
- Soldabilidad — compatibilidad con soldadura por RF o aire caliente, ya que casi todos los productos marinos inflables se unen mediante soldadura, no cosidos.
Una tela puede liderar en resistencia al desgarro y aun así fallar temprano si la fuerza de pelado es débil, porque el punto de falla simplemente se desplaza del material base a la línea de unión. Hemos visto a constructores de tablas elegir una tela solo por su sensación al tacto y sus números de resistencia al desgarro, saltarse los datos de pelado y retención de aire, y terminar con un producto que parece fuerte en el laboratorio pero pierde presión a la sexta semana en el agua.
TPU frente a PVC: dónde compensa el costo extra de la tela TPU hermética
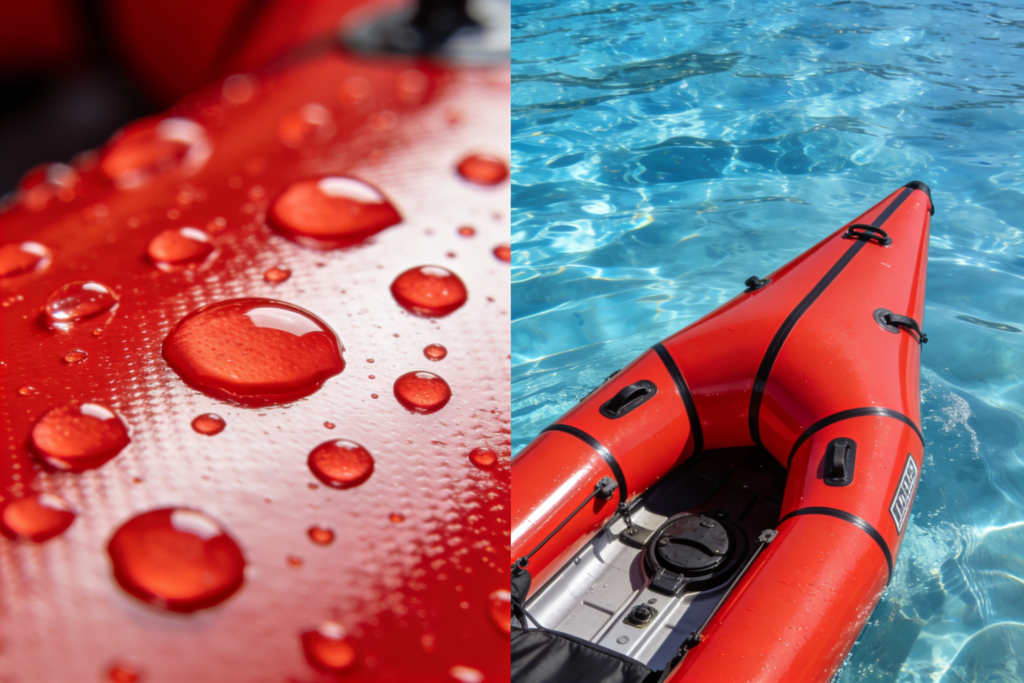
La tela recubierta de PVC ha sido el estándar en la industria de botes inflables durante décadas por su costo y trayectoria. La tela TPU hermética ha ganado terreno constantemente en tablas de paddle premium y tender ligeros debido a su desempeño frente a las seis propiedades mencionadas, no porque sea más barata.
| Propiedad | Tejido recubierto de TPU | Tejido revestido con PVC |
|---|---|---|
| Retención de aire | Mayor — una estructura molecular más compacta ralentiza la pérdida por difusión | Moderada — más propensa a una pérdida gradual de presión con el tiempo |
| Flexibilidad en clima frío | Permanece flexible hasta aproximadamente -40°C | Se endurece y puede agrietarse en condiciones frías |
| Resistencia a los rayos UV | Fuerte, especialmente con formulaciones estabilizadas con UV | Moderada; los plastificantes migran con el tiempo, provocando pegajosidad superficial o grietas |
| Relación peso-resistencia | Más ligera — recubrimiento más delgado para un rendimiento equivalente | Más pesada para los mismos números de resistencia al desgarro y retención de aire |
| Soldabilidad | Soldable por RF y aire caliente, uniones fuertes | Soldable por RF, proceso establecido desde hace tiempo |
| Abrasion resistance | Alto | Moderada a alta |
| Migración de plastificantes | Ninguna — el TPU no usa plastificantes | Ocurre durante la vida útil del producto |
| Costo por metro | Más alto | Baja |
| Reciclabilidad | Mejor apta para reciclaje de un solo material | Más difícil de reciclar debido al contenido de cloro |
Ninguno de los dos materiales es la mejor opción en todos los casos. Un tender recreativo construido para un precio minorista ajustado sigue teniendo sentido en PVC. Una tabla de paddle de alto rendimiento o un inflable de grado rescate es donde la tela TPU hermética justifica su precio superior gracias a una vida útil más prolongada y menos devoluciones en el campo — y ese es el cálculo que hacemos con los clientes antes de recomendar uno u otro.
Obtener el denier y el peso del recubrimiento adecuados para la aplicación
El denier mide la densidad lineal de masa del hilo base, y es la primera decisión de especificación que influye tanto en el peso como en la durabilidad. Usamos telas base desde 70D hasta más de 1000D+, y la elección correcta depende completamente de lo que el producto terminado necesite para sobrevivir.
| Aplicación | Tela base típica | Peso del recubrimiento | Notas |
|---|---|---|---|
| Tablas SUP ultraligeras plegables | Nylon 300D–500D | Ligero, recubierto por una sola cara | Prioriza la capacidad de compactación; el diseño de las costuras debe compensar la menor resistencia a la rotura |
| Botes inflables recreativos y tender | Poliéster o nailon 500D–840D | Medio, generalmente con recubrimiento en ambas caras | Equilibra peso, costo y durabilidad para uso recreativo regular |
| Inflables de grado comercial y de rescate | Nailon 840D–1000D+ | Pesado, con recubrimiento en ambas caras, a veces reforzado con malla | Fabricado para uso intenso repetido y ciclos de servicio más largos |
| Tablero de cubierta con estructura drop-stitch | Base tejida de alta tenacidad con núcleo drop-stitch | Optimizado para retención sostenida de presión (comúnmente 12–20+ PSI) | La hermeticidad a alta presión es el requisito dominante |
El bajo peso del recubrimiento para reducir costos rara vez se manifiesta como un defecto inmediato. Aparece como falla prematura de las costuras o una fuga lenta después de una temporada de uso. En papel, los tejidos TPU herméticos de 500D y 840D parecen una diferencia menor; después de cincuenta lanzamientos en la playa, esa diferencia es toda la historia.
Los tejidos Drop-Stitch necesitan una estrategia de recubrimiento completamente diferente
La construcción drop-stitch — utilizada en tablas de paddle de alta presión, kayaks inflables y suelos de botes rígidos inflables — es una categoría separada del tejido estándar con recubrimiento de una sola capa. Dos capas de tejido están unidas por miles de hilos verticales de poliéster, lo que permite que la estructura soporte una presión interna mucho mayor (comúnmente 12–20+ PSI) mientras permanece plana y rígida bajo carga.
En los tejidos drop-stitch, el recubrimiento cumple dos funciones simultáneamente: mantener el aire a alta presión sostenida y resistir la abrasión constante de la cubierta y la exposición a rayos UV que conlleva el uso normal. La consistencia del recubrimiento en todo el ancho del rollo importa más aquí que en aplicaciones de menor presión, porque un punto delgado se convierte en un punto de falla una vez que la presión interna supera ampliamente la cámara estándar. Monitoreamos continuamente el grosor en todo el rollo para pedidos drop-stitch y compartimos esos datos antes de que un cliente confíe en una producción grande — es algo razonable pedir a cualquier proveedor.
La compatibilidad de costuras y soldaduras determina si el tejido sobrevive al ensamblaje
Un tejido marino es tan hermético como su costura más débil. La mayoría de los botes inflables y tablas de paddle se soldan por RF o con aire caliente en lugar de coser, ya que los orificios de aguja provocan una pérdida total de hermeticidad.
Antes de confirmar un tejido, confirma tres cosas con el proveedor:
- Para qué métodos de soldadura está validada la formulación del recubrimiento — la soldadura por RF necesita específicamente un recubrimiento con las propiedades dieléctricas adecuadas.
- Si el recubrimiento es de una o dos caras. Un tejido con recubrimiento en ambas caras generalmente produce soldaduras más fuertes y consistentes tanto en la carcasa exterior como en la superposición interior de la costura.
- Resultados de resistencia al desprendimiento para la unión entre recubrimiento y base, ya que la delaminación en la costura aparece mucho más frecuentemente en campo que la ruptura real del tejido base.
Un proveedor que pueda guiarte a través de los parámetros de soldadura para su propio material — no parámetros genéricos de la industria — ha realizado estas pruebas internamente y sabe exactamente dónde ajustar el proceso según el peso del tejido. Ese tipo de conocimiento práctico ahorra tiempo real a los fabricantes de botes o tablas durante la preparación de herramientas, porque los parámetros de soldadura que funcionan para un peso de recubrimiento a menudo necesitan ser reajustados para otro.
Ciclos de UV, sal y temperatura: los tres mecanismos de falla
El equipo marino registra más horas acumuladas bajo sol directo y exposición a sal que casi cualquier otra aplicación de tejido recubierto, y tres mecanismos de degradación causan la mayoría de las fallas en campo que investigamos:
- Fragilización por UV — la exposición prolongada al sol quita flexibilidad al recubrimiento y abre microgrietas superficiales. Esta es la verdadera causa detrás de la mayoría de las quejas de “fugas lentas” reportadas después de una temporada de uso intensivo, no un defecto de fabricación.
- Cristalización de sal — los ciclos repetidos de mojado y secado aceleran el desgaste del recubrimiento en las costuras y puntos de alto roce, como donde el casco roza contra un defensor de muelle.
- Ciclos de temperatura — un bote almacenado en una cubierta caliente y sumergido en agua más fría se expande y contrae repetidamente, lo que tensiona la unión entre recubrimiento y tejido con el tiempo.
Un recubrimiento TPU debidamente formulado supera a alternativas sin recubrimiento o con recubrimiento ligero en los tres aspectos, pero la resistencia aún varía significativamente según el grado de TPU y el paquete estabilizador UV. Dos rollos pueden estar etiquetados como tejido TPU hermético y tener un rendimiento muy diferente después de seis meses en un muelle. Pide datos de envejecimiento acelerado sobre la formulación específica que te cotizan, no una afirmación general en folleto.
Cómo probamos la retención de aire antes de que el tejido sea enviado
Cada rollo que vendemos para uso marino pasa por las mismas cuatro pruebas antes de salir de la planta, y compartimos estos datos con los clientes a petición en lugar de pedirles que acepten las afirmaciones de rendimiento por fe:
- Prueba de desgaste de presión en cámara sellada — una muestra se suelda en una bolsa sellada, se infla hasta una presión establecida y se monitorea durante 24 a 72 horas para medir la pérdida de presión.
- Envejecimiento acelerado — los ciclos de UV y temperatura en una cámara controlada comprimen meses de exposición al aire libre en una ventana de prueba más corta.
- Prueba de adhesión por pelado y corte — mide la fuerza necesaria para separar el recubrimiento del tejido base, lo que predice el riesgo de delaminación a largo plazo.
- Prueba de flexión en frío — el tejido se dobla a baja temperatura para verificar grietas en el recubrimiento, relevante para cualquier cosa almacenada durante el invierno.
Pedir ver los datos de prueba para el peso específico del tejido y el denier en consideración — no un folleto general de la empresa — es la forma más rápida de filtrar proveedores que hablan de rendimiento sin respaldarlo con cifras. También da al equipo de producto algo concreto para comparar al evaluar dos o tres proveedores candidatos lado a lado.
Dónde fallan realmente los inflables marinos en campo
| Punto de falla | Causa típica | Cómo ayuda la elección del tejido |
|---|---|---|
| Pérdida lenta de presión durante semanas | Microporosidad del recubrimiento o fragilización por UV | Revestimiento de TPU de grado superior respaldado por datos probados de retención de aire |
| Separación de costuras | Poca adhesión del revestimiento o ajustes de soldadura inadecuados | Pruebas verificadas de resistencia al desprendimiento y compatibilidad de soldadura antes de la producción |
| Pegajosidad o agrietamiento en la superficie | Migración de plastificantes (PVC) o revestimiento no estabilizado (TPU) | Los revestimientos TPU prescinden por completo de los plastificantes; confirme la estabilización UV en las alternativas de PVC |
| Perforación por abrasión | Denier del tejido base demasiado ligero para la aplicación | Ajuste el denier y el peso del revestimiento a la intensidad real de uso, no solo al precio minorista objetivo |
| Fading de color | Estabilización UV insuficiente en el revestimiento o en el tinte | Solicite informes de pruebas de exposición a rayos UV, no solo muestras visuales |
Incluya muestreo y plazos de entrega en el calendario del producto
Los ciclos de desarrollo de productos marinos suelen ser largos, especialmente cuando se está diseñando una nueva forma de casco o perfil de tabla al mismo tiempo que se selecciona el tejido. El muestreo del tejido debe realizarse al principio del calendario, no como último paso antes de la producción. Un camino típico de abastecimiento pasa por cuatro etapas:
- Revisión de muestras en stock — listas para enviar en uno o dos días si el denier y el peso del revestimiento ya están en inventario
- Producción de muestras personalizadas para una combinación específica de color, peso del revestimiento o denier — generalmente con un plazo más largo, ya que puede requerir una producción corta
- Pruebas de soldadura a gran escala y de retención de aire en la muestra personalizada antes de comprometerse con la producción completa
- Producción completa — el plazo depende del volumen del pedido y de si se requiere un acabado o color específico
Los equipos que incluyen este calendario en su hoja de ruta de productos evitan la trampa común de fijar el diseño de un bote o tabla en un tejido que resulta necesitar un plazo más largo que el resto de la cadena de suministro.
Qué esperar al abastecerse de tejido TPU hermético con un proveedor extranjero
La mayoría del tejido revestido para el mercado de botes inflables y tablas de paddle se envía desde China, lo que añade consideraciones logísticas además de las propias especificaciones del tejido. El tiempo de envío, el despacho de aduanas y las cantidades mínimas de pedido influyen en cuánto antes debe un equipo de producto asegurar el abastecimiento respecto a la fecha de lanzamiento. Vale la pena confirmarlo con cualquier proveedor potencial:
- Cómo se empaqueta y protege el tejido durante el transporte marítimo, ya que los revestimientos sensibles a los rayos UV pueden verse afectados por el calor prolongado dentro de un contenedor de envío
- Si existe transporte aéreo disponible para pequeños lotes de muestras previas a la producción — un plazo de entre cuatro y seis semanas para el transporte marítimo puede retrasar el calendario de desarrollo si una muestra necesita revisión
- Qué documentación se envía con el pedido para el despacho de aduanas, incluyendo la composición del material y los certificados de cumplimiento pertinentes
- Si el precio se cotiza por metro o por kilogramo, ya que el peso del revestimiento cambia cómo se comparan estos dos modelos entre diferentes opciones de tejido
Nada de esto sustituye la evaluación real de la retención de aire o del rendimiento UV del tejido, pero sí determina qué tan realista es realmente el plazo de entrega cotizado una vez que se toman en cuenta el envío y las aduanas.
Preguntas que vale la pena hacerle a un proveedor de tejido TPU antes de realizar el pedido
- ¿Pueden compartir datos de pruebas de retención de aire específicos para el tejido y el peso del revestimiento que estoy considerando, en lugar de afirmaciones generales de marketing?
- ¿Para qué métodos de soldadura se ha validado este tejido, y tienen resultados de resistencia al desprendimiento para respaldarlo?
- ¿Cuál es el peso del revestimiento (GSM) en cada lado, y es monocapa o bicapa?
- ¿Tienen informes de exposición a rayos UV o de envejecimiento acelerado para esta formulación exacta?
- ¿Cuál es la cantidad mínima de pedido para un denier, peso del revestimiento o color personalizados, y cuál es el plazo para una muestra previa a la producción?
- ¿El tejido cumple con REACH, RoHS y cualquier norma de seguridad marina relevante para su mercado objetivo?
Abastecerse de tejido TPU hermético para uso marino implica adaptar el denier del tejido base, el peso del revestimiento y la química del revestimiento al uso real del producto terminado — no limitarse a la opción más ligera o económica disponible. Un proveedor que le entregue datos sobre retención de aire, resistencia al desprendimiento y resistencia UV para el tejido específico en cuestión, en lugar de afirmaciones generales sobre la categoría de material, es el que vale la pena para establecer una relación de abastecimiento a largo plazo.