



現場から戻ってきたインフレータブルボートやパドルボードのうち、ゆっくりと空気が漏れるものはすべて同じ根本原因に遡ります。それは、生地がベンチテストでは十分に気密性があったものの、太陽と塩分、繰り返される圧力サイクルに耐えるには気密性が足りなかったことです。ボートやボードのメーカーから十分な事後調査サンプルを入手した結果、「防水」と「気密」が仕様書上で互換性があるものとして扱われていることがわかりました。そして、この誤解が多くの故障の始まりです。.
お客様が仕様を依頼する際に私たちが注目するのはこれです エアタイトなTPU生地 新しいボートチューブ、パドルボードチャンバー、またはレスキュー用インフレータブルのために—そして私たち自身も含め、大量注文を確定する前にどのサプライヤーにも尋ねる内容です。.
気密性は防水性とは異なる特性です
防水生地は液体の水が透過することを防ぎます。空気分子は水滴よりも数桁小さいため、水を遮断するコーティングでも、薄膜や縫い目、目に見えない微小な穴から空気がゆっくりと拡散していくことがあります。テントの床やレインシェルの場合、防水性だけが求められます。しかしボートチューブやボードチャンバー、救命いかだの区画では、生地が何週間も何ヶ月も内部圧力を保持しながら屈曲や折りたたみ、荷重を受け続けます。水圧試験に耐えられる生地でも、分子レベルでは空気が漏れてしまうのです。.
そのギャップのため、私たちは空気保持率を独自の試験として指定し、防水性評価とは別にしています。また、エアタイトなTPU生地がマリンギアにおいて他のコーティング素材の基準となっている理由もここにあります。もし仕様書に「防水」としか記載されていない場合、まず最初に疑問を投げかけるべきです。.
実際に生地が空気を保持するかどうかを決める特性
6つの特性がTPUコーティング生地が実際の使用環境で長持ちするかどうかを決定します。そのどれも単独では評価できません:
- 空気保持率 —一定期間内の圧力損失。通常、標準条件下で24時間および72時間で測定されます。.
- 引張強度と破裂強度 —岩やドッククリート、荒れたビーチからの離岸による穴あきへの耐性。.
- コーティングの接着性(剥離強度) —TPUフィルムがベース糸にどれほどしっかり結合しているか。接着性が弱いと、ベース生地自体が摩耗するずっと前から層間剥離や泡立ちが現れます。.
- 屈曲疲労耐性 —コーティングが何千回もの折りたたみ・展開サイクルに耐え、微細な亀裂を生じさせないこと。これは収納可能なボードやロールアップボートにとって最も重要です。.
- 紫外線と塩分への耐性 —数カ月にわたる太陽と塩水への曝露後のコーティングの安定性。紫外線脆化は、私たちが報告する早期のチャンバーフェイルの最も一般的な原因です。.
- 溶着性 —RFまたは熱風溶着との互換性。ほぼすべてのインフレータブルマリン製品は縫いではなく溶着で縫製されています。.
生地が破裂強度で優れていても、剥離強度が弱ければ早期に破損する可能性があります。なぜなら破損ポイントがベース素材から接着ラインへ移動してしまうからです。私たちは、ボードメーカーが手触りや破裂強度だけで生地を選択し、剥離や空気保持データを無視してしまい、ラボでは強そうに見える製品が水上では6週目までに圧力を失うケースを目の当たりにしてきました。.
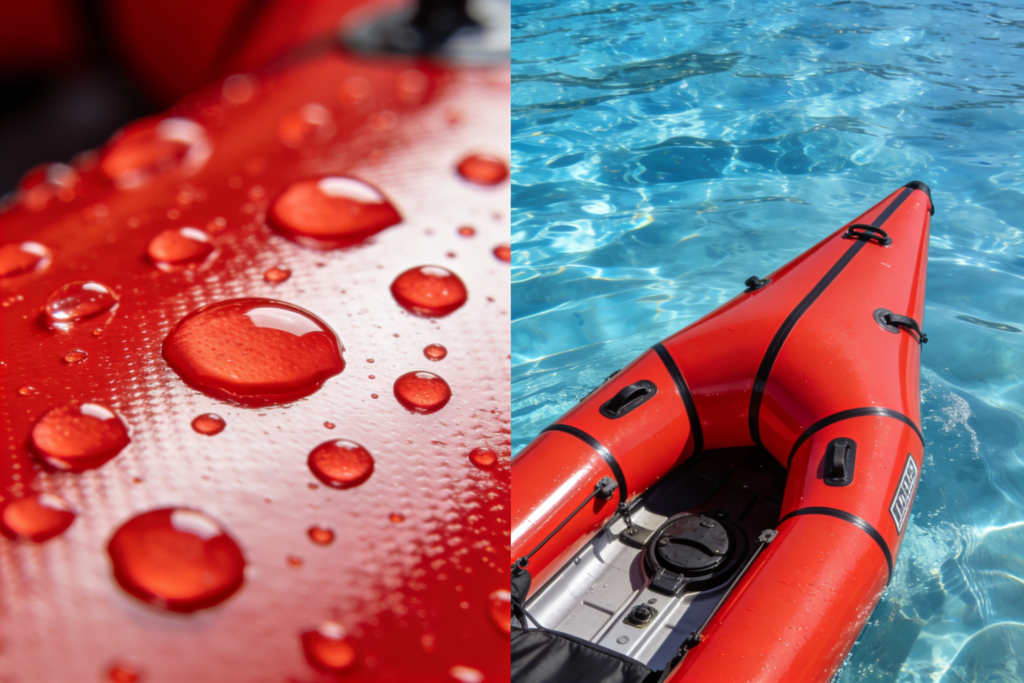
TPU対PVC:エアタイトなTPU生地の追加コストが報われる場所
PVCコーティング生地は、インフレータブルボート業界で数十年にわたりコストと実績の面でデフォルトでした。エアタイトなTPU生地は、上記の6つの特性に対する性能の良さから、プレミアムパドルボードや軽量テンダーでシェアを着実に伸ばしています。価格で勝つわけではないのです。.
| Property | TPUコーティング生地 | PVC Coated Fabric |
|---|---|---|
| 空気保持 | 高い—より緻密な分子構造により拡散損失が遅くなる | 中程度—時間とともに徐々に圧力が低下しやすい |
| 寒冷地での柔軟性 | 約-40℃まで柔軟性を保つ | 寒い状況下では硬くなり、ひび割れることがある |
| 紫外線耐性 | 強い、特にUV安定化処方の場合 | 中程度;可塑剤が経年で流出し、表面が粘着したりひび割れたりする |
| 重量対強度比 | 軽い—同等の性能でも薄いコーティング | 同じ破裂強度と空気保持数値でも重い |
| 溶着性 | RFおよび熱風溶着可能、強固な縫い目 | RF溶着可能、長年の確立されたプロセス |
| Abrasion resistance | 高い | 中程度から高い |
| 可塑剤の流出 | なし—TPUには可塑剤を使用しない | 製品の寿命にわたって発生する |
| メートルあたりのコスト | 高い | 低い |
| リサイクル性 | 単一素材のリサイクルに適している | 塩素含有量のためリサイクルが難しい |
どちらの材料もすべてのケースに適しているわけではありません。リーズナブルな価格設定で作られたレクリエーション用テンダーは依然としてPVCが理にかなっています。高性能パドルボードやレスキュー用インフレータブルでは、エアタイトなTPU生地が長い使用寿命と少ない現場返品によってプレミアム価格を正当化します—そしてそれが、私たちがお客様と相談し、一方を他方より推奨する際の計算方法です。.
用途に応じたデニールとコーティング重量の選び方
デニールはベース糸の線密度を示し、重量と耐久性の両方を左右する最初の仕様決定です。私たちはベース生地を70Dから1000D+まで取り揃えており、適切な選択は完成品がどのような環境で生き残るかに完全に依存します。.
| 用途 | 典型的なベース生地 | コーティング重量 | 注記 |
|---|---|---|---|
| 超軽量収納式SUPボード | 300D~500Dナイロン | 軽量、片面コーティング | 収納性を最優先;縫い目設計は引裂き強度の低さを補う必要がある |
| レクリエーション用インフレータブルボートとテンダー | 500D~840Dポリエステルまたはナイロン | 中程度、通常両面コーティング | 日常的なレクリエーション用途向けに重量、コスト、耐久性をバランスさせる |
| 商業用および救助用インフレータブル製品 | 840D~1000D+ナイロン | 重厚、両面コーティング、場合によってはスクリム補強済み | 繰り返しの激しい使用と長期間の稼働に耐えるよう設計されている |
| ドロップステッチボードデッキ | 高強度の織物基材にドロップステッチコアを採用 | 持続的な圧力保持に最適化(一般的に12~20+ PSI) | 高圧での気密性が最も重要な要件である |
コーティング重量を過小評価してコストを抑えると、すぐに欠陥として現れるわけではない。シーズンを通じて使用した後に、縫い目の早期破損や緩やかな漏れとして現れる。紙面上では、500Dと840Dの気密TPU生地はわずかな差に見えるが、50回のビーチ出艇後にはその違いがすべての問題となる。.
ドロップステッチ生地にはまったく異なるコーティング戦略が必要である
ドロップステッチ構造—高圧パドルボード、インフレータブルカヤック、リジッドインフレータブルボートの床に用いられる—は、標準的な単層コーティング生地とは別のカテゴリーである。数千本の縦方向のポリエステル糸で二枚の生地が結ばれており、これにより構造体は非常に高い内部圧力を保持しつつ、荷重下でも平らで硬い状態を保つことができる。.
ドロップステッチの場合、コーティングは二つの役割を同時に果たす:持続的な高圧で空気を保持することと、通常の使用に伴う絶え間ないデッキの摩耗や紫外線照射に耐えることである。全ロール幅にわたるコーティングの均一性は、低圧用途よりも重要だ。薄い部分が内部圧力が標準のチャンバーを大幅に超えた時点で破損点になるからだ。私たちはドロップステッチ注文においてロール全体にわたり厚さを継続的にモニタリングし、お客様が大量発注する前にそのデータを共有している——これはどのサプライヤーに対しても妥当な要求である。.
縫い目と溶着の互換性が生地の組立耐久性を左右する
マリン生地は、最も弱い縫い目と同じくらいしか気密性を持たない。ほとんどのインフレータブルボートやパドルボードはRF溶着または熱風溶着で接合されており、縫製による針穴が直接気密性を損なうためだ。.
生地を確定する前に、サプライヤーに三つのことを確認しよう:
- どの溶着方法に対してコーティング処方があらかじめ検証されているか——特にRF溶着には適切な誘電特性を持つコーティングが必要である。.
- コーティングが片面か両面か。両面コーティング生地は一般に外側シェルと内側の縫い目の重なり部分の両方でより強く、一貫性のある溶着を実現する。.
- コーティングと基材の接着強度の試験結果——縫い目での剥離は、基材生地が実際に破れるよりも現場でずっと多く見られるからだ。.
自社素材の溶着設定について詳しく教えてくれるサプライヤー——一般的な業界パラメーターではなく——は自社内でこれらのテストを実施しており、特定の生地重量に応じてプロセスをどこで調整すべきかを正確に把握している。こうした実務上の知識は、工具製作時にボートやボードメーカーにとって実際の時間を節約する。あるコーティング重量でうまくいく溶着パラメーターが、別の重量では再調整が必要になることが多いからだ。.
紫外線、塩分、温度サイクル:3つの故障メカニズム
マリンギアは他のどんなコーティング生地の用途よりも直射日光と塩分への暴露時間が長く、私たちが調査する現場での故障のほとんどは以下の3つの劣化メカニズムが原因である:
- 紫外線脆化 —長期間の太陽光曝露によりコーティングの柔軟性が失われ、表面に微細な亀裂が生じる。これが、シーズン中の激しい使用後に報告される「緩やかな漏れ」の主な原因であり、製造上の欠陥ではない。.
- 塩分結晶化 —濡れた状態と乾いた状態の繰り返しにより、縫い目や摩擦の強い接触箇所でのコーティングの摩耗が加速する。例えば船体がドックのフェンダーに擦れるような場所が該当する。.
- 温度サイクル —高温のデッキに保管され、冷たい水に何度も浸かるボートは、繰り返し膨張と収縮を起こし、時間とともにコーティングと生地の接着部にストレスがかかる。.
適切に配合されたTPUコーティングは、未コーティングや軽コーティングの代替品よりも3つの要素すべてで優れているが、それでもTPUグレードや紫外線安定剤の配合によって耐性は大きく異なる。二つのロールがともに気密TPU生地と表示されていても、半年間ドックに置かれた後では性能が大きく異なることがある。見積りに含まれる具体的な配合について、一般的なパンフレットの主張ではなく、加速耐候性データを求めよう。.
生地が出荷される前に気密性をどのようにテストするか
マリン用途向けに販売するすべてのロールは、工場を出る前に同じ4つのテストを受けており、お客様からの要望があればこのデータを共有する。お客様に性能の主張を信じてもらう代わりに、実際のデータを提供するのだ。
- 密封チャンバー内の圧力減衰試験 —サンプルを密封袋に溶着し、設定圧力まで膨らませて24~72時間モニターし、圧力低下を測定する。.
- 加速耐候性試験 —制御されたチャンバー内で紫外線と温度サイクルを繰り返し行い、数ヶ月分の屋外暴露を短い試験期間に圧縮する。.
- 剥離・せん断接着強度試験 —コーティングと基材生地を分離するために必要な力を測定し、長期的な剥離リスクを予測する。.
- 低温曲げ試験 —生地を低温で折り曲げてコーティングのひび割れを確認する。冬期に保管されるものに関連する。.
検討中の特定の生地重量とデニールについての試験データを見せてもらう——一般的な会社パンフレットではなく——は、数字で裏付けずに性能を語るサプライヤーをフィルターする最速の方法である。また、二、三の候補サプライヤーを並べて比較する際に、製品チームが具体的な比較材料を得られる。.
マリンインフレータブルが現場で実際に故障する場所
| 故障ポイント | 典型的な原因 | 生地選択がどう役立つか |
|---|---|---|
| 数週間にわたる緩やかな圧力低下 | コーティングの微細孔や紫外線脆化 | 実証済みの空気保持データを裏付けた高級TPUコーティング |
| 縫い目からの分離 | コーティングの接着不良または溶着設定の不一致 | 生産前に検証済みの剥離強度および溶着適合性試験 |
| 表面の粘着性やひび割れ | 可塑剤の移行(PVC)または安定化されていないコーティング(TPU) | TPUコーティングは可塑剤を完全に省く;PVC代替品についてはUV安定化を確認すること |
| 摩耗による穿孔 | ベース生地のデニールが用途に適さない | デニールとコーティング重量は単なる小売価格目標ではなく、実際の使用強度に合わせること |
| 色あせ | コーティングまたは染料のUV安定化不足 | 視覚サンプルだけでなく、UV照射試験レポートを要求すること |
製品スケジュールにサンプリングとリードタイムを組み込むこと
海洋製品の開発サイクルは長期間に及びます。特に新しい船体形状やボードプロファイルの金型製作と生地調達が同時進行する場合、生地サンプリングはスケジュールの早い段階で行うべきです。一般的な調達経路は4段階を経ます:
- ストックサンプルレビュー—デニールとコーティング重量が既に在庫にある場合、1~2日以内に出荷可能
- 特定の色、コーティング重量、またはデニールの組み合わせ向けのカスタムサンプル制作—通常、短い生産ロットが必要なためリードタイムが長くなる
- 本格生産に踏み切る前に、カスタムサンプルでバルク溶着および空気保持試験を行うこと
- 本格生産開始—リードタイムは注文量や特定の仕上げや色合いの有無によって変わる
このスケジュールを製品ロードマップに組み込んだチームは、生地のリードタイムがサプライチェーン全体より長いことが判明した場合に、ボートやボードの設計を固定してしまうという一般的な罠を回避できます。.
海外サプライヤーから気密性のあるTPU生地を調達する際に期待すること
インフレータブルボートおよびパドルボード市場向けのほとんどのコーティング生地は中国から出荷されますが、これには生地スペック自体に加えて物流上の考慮事項も必要です。出荷時間、通関手続き、最低注文数量などは、製品チームが発売日に対してどれほど早く調達を確定すべきかに影響します。いずれかの見込みサプライヤーに確認すべき点:
- 生地が海上輸送中にどのように梱包・保護されているか。UVに敏感なコーティングは輸送コンテナ内の長期間の高温により影響を受ける可能性があるため
- 少量の生産前サンプル用に航空便が利用可能かどうか—4~6週間の海上輸送期間は、サンプルに修正が必要な場合に開発スケジュールを滞らせてしまう
- 注文書に添付される通関手続きに必要な書類、材料構成や関連するコンプライアンス証明書など
- 価格がメートル単位かキログラム単位か。コーティング重量が異なる生地オプション間で両モデルの比較方法を変えるため
これらは生地の実際の空気保持性能やUV性能の評価を置き換えるものではありませんが、輸送や通関を考慮した場合、提示されたリードタイムが実際にどの程度現実的かを判断するのに役立ちます。.
注文前にTPU生地サプライヤーに尋ねるべき質問
- 私が検討している生地とコーティング重量に特化した空気保持試験データを共有してもらえますか?一般的なマーケティング主張ではなく、具体的なデータを提供してください。
- この生地はどのような溶着方法で検証されていますか?また、それを裏付ける剥離強度の結果がありますか?
- 各面のコーティング重量(GSM)はいくらですか?単層か複層か教えてください。
- この正確な配合について、UV照射または加速耐候性試験の報告書はありますか?
- カスタムデニール、コーティング重量、または色の最小注文数量と、生産前サンプルのリードタイムはどのくらいですか?
- 生地はREACH、RoHS、およびターゲット市場に関連する海洋安全基準に適合していますか?
海洋用途向け気密性TPU生地の調達は、ベース生地のデニール、コーティング重量、コーティング化学を完成品の実際の使用状況に合わせることが重要です。テーブル上にある最も軽いまたは安い選択肢に頼るのではなく、検討中の特定の生地について、素材カテゴリーに関する一般的な主張ではなく、空気保持、剥離強度、UV耐性のデータを提供してくれるサプライヤーこそが長期的な調達関係を築く価値があります。.